English
 русский
 عربى
 Español

Новости отрасли
Главная / Новости / Новости отрасли / Какие этапы проверки имеют значение при заводском производстве задвижек
Задвижки играют важную роль в промышленных трубопроводных системах. Они контролируют поток жидкостей и газов, поднимая или опуская заслонку внутри корпуса клапана. Производительность зависит от нескольких соединенных частей: корпуса, затвора, штока, уплотнительных поверхностей и рабочего механизма. Если один компонент не подходит или не работает должным образом, страдает весь клапан.
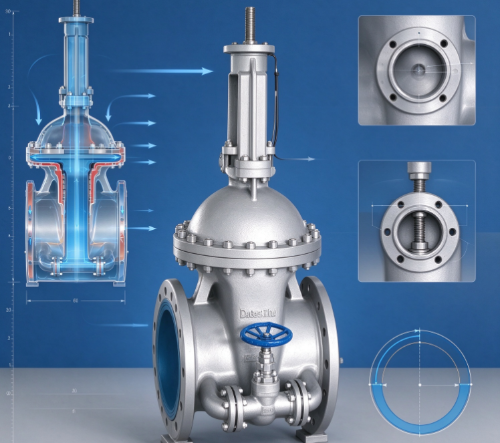
Для завод задвижек Инспекция — это не просто окончательная проверка перед тем, как продукция покинет пол. Это часть самого производственного процесса. Каждый этап — это шанс выявить дефекты, подтвердить проектные требования и снизить риск возникновения проблем при установке или эксплуатации.
Инспекция также объединяет разные команды. Производственным работникам нужны четкие требования, персоналу, отвечающему за качество, нужны надежные методы контроля, а группам закупок нужна уверенность в поступающих материалах. Когда эти действия работают вместе, завод лучше контролирует стабильность продукции и реагирует на проблемы еще до того, как они достигнут готовой арматуры.
Знание того, какие этапы проверки имеют значение, помогает производителям построить более организованный процесс обеспечения качества. Он также показывает промышленным покупателям, на что следует обращать внимание при оценке возможностей производства задвижек.
Качество готовой задвижки тесно связано с материалами и компонентами, из которых она изготовлена. Если сырье имеет дефекты или не соответствует заданным характеристикам, последующие этапы производства не решат проблему. Ранняя проверка выявляет эти проблемы, хотя их еще легко решить.
В состав входящих материалов входят металлические отливки, прутки, трубы, уплотнительные материалы, крепеж и другие закупаемые комплектующие. Каждый элемент служит разной цели, поэтому метод проверки должен отражать его роль в клапане.
На этом этапе имеет значение идентификация материала. Персонал завода подтверждает, что поставляемые материалы соответствуют требуемой документации и предполагаемому применению. Это особенно важно, когда разные материалы выглядят одинаково, но имеют разные свойства.
Визуальный осмотр выявляет повреждения поверхности, видимые трещины, коррозию или другие признаки плохого состояния. Проверка документов подтверждает марку материала, сведения о поставщике и соответствующие производственные записи. Когда применение требует дополнительной проверки, производители организуют соответствующие испытания материала.
Входной контроль также проверяет, как хранятся и обращаются с материалами. Влага, загрязнение, грубое обращение или неправильное хранение влияют на состояние материала до начала обработки. Уплотнительные материалы требуют особого ухода, так как неправильное хранение влияет на их дальнейшую работоспособность.
Практический процесс входного контроля охватывает следующие области:
Эти проверки дают производственным группам более четкое представление о материалах, поступающих на завод. Они также предоставляют полезные записи, если проблема возникает позже и производителю приходится отслеживать ее источник.
Корпус клапана является основной конструкцией задвижки. Он удерживает внутренний проход и поддерживает компоненты, контролирующие поток. Поскольку кузов должен вмещать в себя несколько деталей и выдерживать условия эксплуатации, качество его изготовления заслуживает пристального внимания.
Литье – это обычный способ изготовления корпусов клапанов сложной формы. В процессе могут возникнуть такие дефекты, как неровности поверхности, неполные сечения или внутренние несплошности. Некоторые видны. Другие нуждаются в дополнительных методах проверки.
Визуальные проверки выявляют очевидные проблемы с кастингом. Проверка размеров подтверждает, что кузов имеет требуемую форму и что важные поверхности расположены на своих местах. В зависимости от требований к конструкции и обслуживанию производители также используют подходящие методы неразрушающего контроля для областей, которые невозможно оценить только по внешнему виду.
Механическая обработка приносит другой набор проблем. Он создает поверхности и элементы, необходимые для сборки, герметизации и перемещения. Ошибка здесь влияет на то, как затвор, шток и другие компоненты соединяются друг с другом.
Проверка во время обработки выявляет проблемы до того, как деталь перейдет к следующей операции. Это важно, поскольку раннее устранение дефекта требует меньше доработок, чем его обнаружение после сборки.
К основным областям проверки относятся:
Правильный метод проверки зависит от конструкции клапана, материала, производственного процесса и предполагаемого использования. Не каждый компонент нуждается в одинаковом уровне проверки. Подход, основанный на оценке рисков, обращает внимание на особенности, влияющие на структурную целостность, герметизацию или безопасную эксплуатацию.
Герметичность является основной проблемой при производстве задвижек. Клапан в закрытом состоянии должен образовывать предполагаемый барьер, а его уплотнительные компоненты должны работать с окружающей конструкцией. Небольшой дефект поверхности или неправильная посадка мешают этой функции.
В задвижках используются различные уплотнения в зависимости от конструкции и применения. Поверхности ворот и седла должны соответствовать предполагаемому рисунку контакта. Если их формы или положения не совпадают, клапан не закроется должным образом.
Осмотр поверхности позволяет обнаружить царапины, вмятины, загрязнения и видимые повреждения. Однако внешний вид сам по себе не может подтвердить эффективность уплотнения. Также учитывается контакт между сопрягаемыми поверхностями и поведение собранного клапана.
Уплотнительные материалы также требуют внимания. В зависимости от конструкции клапан содержит мягкие уплотнения, набивку, прокладки или другие материалы, контролирующие утечку. Проверьте эти компоненты на предмет повреждений, неправильного размещения или признаков износа.
Совместимость материалов – еще один фактор. Уплотнение, которое хорошо работает в одной среде эксплуатации, может выйти из строя в другой. На выбор материала влияют температура, характеристики жидкости, условия очистки и другие эксплуатационные факторы. Проверка должна подтвердить, что поставляемые уплотнительные компоненты соответствуют утвержденной конструкции и предполагаемому применению.
| Зона проверки | Что следует обследовать? | Почему это важно |
|---|---|---|
| Поверхность ворот | Видимые повреждения, состояние поверхности и площадь контакта | Влияет на взаимодействие ворот с уплотнительными поверхностями. |
| Поверхность сиденья | Форма, состояние и соответствие воротам | Поддерживает запланированную функцию закрытия. |
| Мягкие уплотнения и упаковка | Идентичность материала, физическое состояние и установка | Помогает поддерживать требуемое уплотнение. |
| Прокладки | Состояние, посадка и пригодность к сборке | Поддерживает герметизацию соединенных соединений. |
| Контакт между компонентами | Подгонка и взаимодействие во время сборки | Помогает выявить проблемы, которые могут быть пропущены при визуальной проверке. |
Заводы должны определить критерии приемки этих характеристик до начала проверки. Это дает инспекторам последовательную основу для оценки компонентов, поэтому решения не зависят от индивидуального суждения.
При обнаружении дефектов завод должен выяснить, влияют ли они на функционирование и существуют ли утвержденные корректирующие действия. Простая полировка или корректировка поверхности без понимания причины оставляет основную проблему на месте.
Задвижка состоит из нескольких взаимодействующих компонентов. Даже когда каждая деталь проходит собственную проверку, в готовой сборке все равно могут возникнуть проблемы. Неправильное расположение, неподходящие зазоры, поврежденная резьба или неправильная установка не позволяют клапану работать должным образом.
Проверка сборки подтверждает, что компоненты идут в правильной последовательности и ориентации. Это также дает возможность обнаружить повреждения, возникшие во время транспортировки или установки.
Шток требует особого внимания, поскольку он передает движение от приводного механизма на ворота. Его соединение с воротами и другими внутренними компонентами должно обеспечивать намеченное движение. Если шток смещен или его движение затруднено, клапан становится трудно работать.
Механизм работы также заслуживает осмотра. В зависимости от конструкции клапана используется маховик, редуктор, привод или другое устройство. Инспекторы подтверждают, что механизм правильно подключен и его движение дает ожидаемый отклик.
При сборке производители должны следить за:
Эти проверки снижают вероятность обнаружения устранимых проблем сборки во время окончательного тестирования. Они также помогают отделить производственные дефекты от проблем, вызванных установкой или обращением.
Четкая процедура сборки имеет важное значение. Рабочим необходимы подходящие инструкции и критерии проверки, особенно когда завод производит несколько конструкций клапанов. Согласованные процедуры уменьшают различия между производственными партиями и упрощают расследование повторяющихся проблем.
Испытание под давлением показывает, может ли задвижка выдерживать условия, предусмотренные для ее предполагаемой эксплуатации. Это также выявляет утечки или структурные проблемы, которые не выявляются при обычном осмотре.
Процесс тестирования соответствует применимым требованиям к продукции и утвержденным процедурам. Точный метод зависит от конструкции клапана и цели испытания. Различные проверки оценивают границу давления и способность клапана контролировать утечку в закрытом состоянии.
При испытаниях кузова основное внимание уделяется конструкции, выдерживающей давление. Он выявляет утечки или признаки слабости в организме и связанных с ним областях, граничащих с давлением. Испытание седла на герметичность, напротив, оценивает характеристики уплотнения в условиях, определенных соответствующей процедурой.
Эти тесты служат разным целям. Клапан не имеет видимых утечек в корпусе и по-прежнему не обеспечивает требуемых характеристик закрытия. Поэтому производители должны выбирать тесты, соответствующие предполагаемой функции клапана. Один тест не подтверждает все аспекты качества.
Подготовка тоже имеет значение. Перед испытанием завод подтверждает, что клапан собран правильно и оборудование соответствует запланированной процедуре. Тестовые соединения должны быть надежными, а персонал должен соблюдать необходимые меры безопасности.
После тестирования инспекторы изучают результаты и записывают соответствующие наблюдения. Если клапан выходит из строя, заводу необходим определенный процесс для выявления причины, проведения утвержденных корректирующих работ, где это разрешено, и повторения необходимой проверки или испытания.
Испытание под давлением не заменяет другие проверки качества. Он работает наряду с проверкой материалов, проверкой размеров, проверкой сборки и заключительной проверкой, чтобы дать более полную оценку готового продукта.
Окончательная проверка подтверждает, что готовая задвижка соответствует заказу и готова к следующему этапу обработки или доставки. Он собирает информацию из предыдущих проверок и проверяет состояние продукта после сборки и испытаний.
Объем зависит от типа клапана, требований заказчика и применимых стандартов. Окончательная проверка включает внешний вид, идентификацию, работоспособность, документацию и упаковку.
Визуальный осмотр выявляет царапины, поврежденные покрытия, коррозию, незакрепленные детали или другие производственные проблемы. Инспекторы также проверяют наличие защитных чехлов и других необходимых аксессуаров.
Идентификация продукта не менее важна. Этикетки, маркировка и сопроводительная документация помогают пользователям идентифицировать клапан и понять его предполагаемое применение. Неправильная или неполная идентификация может привести к путанице при установке, обслуживании или будущей замене.
Документация включает записи проверок, сертификаты материалов, отчеты об испытаниях под давлением и другую информацию, которую требуют заказ или соответствующие стандарты на продукцию. Завод должен убедиться, что записи соответствуют фактическому поставляемому клапану.
| Пункт окончательной проверки | Основная проверка | Обнаружена потенциальная проблема |
|---|---|---|
| Внешний вид | Состояние поверхности, покрытие и видимые повреждения | Обработка или отделка дефектов |
| Маркировка продукта | Идентификация и соответствие документам заказа | Неправильная идентификация продукта |
| Рабочая функция | Плавное и правильное движение рабочего механизма. | Проблемы с переплетом, препятствием или сборкой |
| Записи испытаний | Полнота и последовательность требуемых результатов | Отсутствующая или несоответствующая информация о проверке |
| Аксессуары | Наличие и состояние указанных предметов | Неполная доставка |
| Упаковка | Защита от ударов, загрязнения и влаги, где это необходимо. | Повреждения при хранении или транспортировке |
Упаковка — это не просто административная задача. Поверхности клапанов, соединительные концы и рабочие компоненты повреждаются при транспортировке, если им не хватает надлежащей защиты. Соответствующая упаковка сохраняет состояние, установленное при производстве и проверке.
Заключительная проверка также должна подтвердить, что любые выявленные несоответствия были устранены в соответствии с заводскими процедурами. Клапан не следует выпускать из эксплуатации только потому, что он выглядит приемлемым, в то время как необходимые испытания или документация остаются неполными.
Инспекция более полезна, когда ее результаты можно отследить и просмотреть. Записи позволяют заводу по производству задвижек видеть, что было проверено, что обнаружено и как были устранены проблемы. Они также поддерживают связь между производством, управлением качеством, поставщиками и клиентами.
Документированный процесс проверки определяет соответствующие проверки, критерии приемки, ответственность и действия в отношении несоответствующей продукции. Это помогает инспекторам применять последовательные решения в зависимости от смены и производственных партий.
Отслеживаемость наиболее выгодна, когда проблема возникает после доставки. Если завод может связать готовый клапан со своими записями о материалах, историей производства, результатами проверок и документацией испытаний, найти источник проблемы станет проще. То же самое касается и принятия решения о том, затронуты ли другие продукты.
Записи проверок также выявляют закономерности, которые трудно увидеть, когда каждый дефект рассматривается как изолированное событие. Повторяющиеся ошибки обработки указывают на необходимость проверки состояния оборудования или инструкций по работе. Повторяющиеся проблемы с герметизацией указывают на проблемы с погрузочно-разгрузочными работами, подготовкой поверхности или методами сборки.
Полезный обзор качества рассматривает как дефект, так и процесс, который позволил ему возникнуть. Корректирующие действия могут означать корректировку производственной процедуры, улучшение обучения работников, пересмотр мер контроля поставщика или изменение метода проверки. Реакция должна следовать за основной причиной. Нагромождения дополнительных проверок недостаточно.
Общение с поставщиками — еще одна часть этого процесса. Когда поступающие материалы неоднократно не соответствуют требованиям, документированные результаты дают заводу четкую основу для обсуждения корректирующих мер и анализа работы поставщиков.
Для промышленных покупателей эти методы показывают, как завод по производству задвижек управляет качеством после этапа окончательной проверки. Хорошо организованная система контроля объединяет поступающие материалы, литье, механическую обработку, сборку, функциональные испытания и подготовку к отправке. На каждом этапе передается информация, которая помогает производителям оценить готовый клапан и контролировать производственный процесс.
Разнообразие моделей для удовлетворения потребностей развития различных регионов мира.
Авторские права © ZHEJIANG ROCK VALVE CO., LTD.Все права защищены